
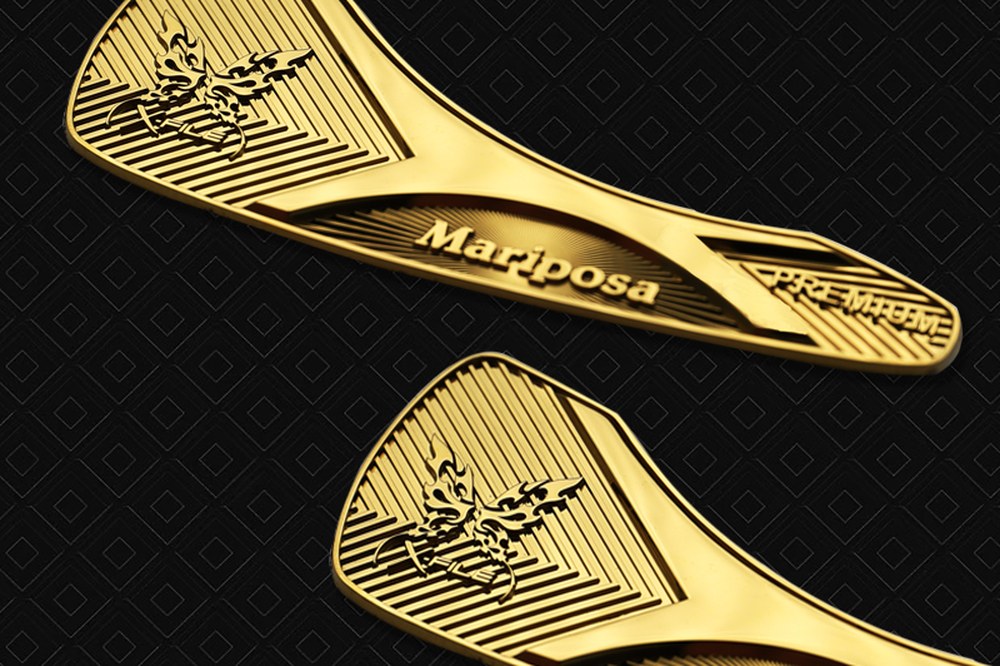
电铸不”加工”金属,而是让金属一层层长在一个形状的复制源上。这个复制源叫原模,也叫芯模、母型。原模有多准,成品就有多准;原模多光,成品就多光。一个电铸项目成不成,八成在开模之前就定了。
一、原模决定了什么
电铸是加法成型:电解液中的镍离子在导电的原模表面还原沉积,长到设定厚度后取出脱模,得到与原型腔面完全贴合的反形件。全程没有切削挤压,尺寸误差只来自两处——原模的制造误差,和沉积层的内应力变形。成熟工艺下误差可控制在几微米量级,这个数字不是调电铸槽调出来的,是做原模做出来的。
二、四类原模材料的适用边界
石膏与蜡:电铸最早(十九世纪三十年代即有石膏母型涂蜡、撒石墨导电再镀铜的记录)用的就是它们。成型自由、成本低,但强度差、易破损、易掉粉、寿命极短,也做不出锐利细线,如今多见于工艺品复制。
塑料与光敏树脂:目前电铸厚标与精密五金最常用的一类。光敏树脂可光固化逐层成型,把零点零几毫米的细线、微孔、渐变浮雕直接”打印”出来,打磨抛光后接近镜面。缺点是树脂不导电,必须先做导电化;且树脂与镍层间易残留脱模剂或未固化单体,处理不净就局部起皮。
金属原模:不锈钢、铝、铜、低熔点合金。尺寸稳定、寿命长、可直接导电,适合批量翻版与高精度件;缺点是加工成本高,且必须刻意做出”可剥离”的表面状态,否则电铸层与原模长成一体,脱不下来。
低熔点合金:专治倒扣、深腔、异形内腔这类”硬模拔不出来”的结构——脱模时把芯模熔掉,代价是芯模一次性消耗。
三、非金属原模必须过”导电化”这一关
石膏、蜡、树脂都不导电,沉积无从开始。常见三种做法:涂敷导电粉(石墨、银浆、铜粉),简单但颗粒粗、易留痕,只适合粗线条;化学镀(活化—敏化—化学镀镍或镀银),能形成连续致密的薄导电层,是精细件首选;真空镀膜(溅射、蒸镀),膜层均匀纯净,适合高光面与微结构,但设备门槛高。导电层还有两个隐性要求:连续无针孔,否则电流集中在缺损处,出现烧焦麻点;薄而贴合,厚了会把细节”填平”。
四、金属原模的脱模设计
金属原模脱不下来,多半不是电铸的问题,而是开模时没留分离条件。通行做法是给原模表面做极薄的分离层:不锈钢可钝化或镀铬形成致密氧化膜,铝、铜可涂石墨粉或专用脱模剂。结构上要避免”零锥度直壁加深腔”,凡可能机械咬合处都要留一到三度脱模斜度,或拆成可分离的镶件。
五、厚度、寿命与成本的三笔账
电铸层常规厚度零点零二到六毫米。厚度越大,沉积时间越长,内应力累积越明显,对原模表面质量与刚度的要求也越高——薄壁大面积的件,原模稍有不平,脱模后就能看到波纹。寿命方面,树脂模通常几十到几百次,金属模可达数千次。批量小、造型复杂用树脂;批量大、尺寸严用金属;异形内腔考虑低熔点合金;单件工艺件才回到石膏与蜡。
一句话总结:选电铸,先选原模。造型自由度优先看树脂,精度与寿命优先看金属,脱模困难考虑可熔芯模,单件件才用石膏与蜡。
深圳市金泰通精密五金有限公司专注金属标牌、不锈钢标牌、镍片标牌与电铸厚标的定制加工,可为客户提供从原模设计、导电化处理到电铸成型与后道表面处理的一条龙方案。
关于金泰通
深圳市金泰通精密五金有限公司成立于 2012 年,深耕精密五金标牌十余年,主营超薄镍片、不锈钢标牌、电铸厚标、金属贴纸等产品,掌握无连接点成型、PVD 镀膜、激光抹漆等核心工艺,服务汽车、消费电子、家电及连锁品牌客户。支持 AI/CDR/PDF 图纸或样品定制,提供设计沟通、打样确认到量产交付的一站式服务。


