
很多金属标牌项目的问题,不是产线上出的,而是 CAD 图纸交出去那一刻就埋下了。同一份图纸交给蚀刻厂和冲压厂,能做出来的东西完全不同——蚀刻是”减法”,把金属腐蚀掉;电铸是”加法”,把金属一层层长出来;冲压是”塑性变形”,把板材挤成型。三种方式对线宽、圆角、孔径、公差的敏感点各不相同。
线宽与线距:三种工艺下限不同
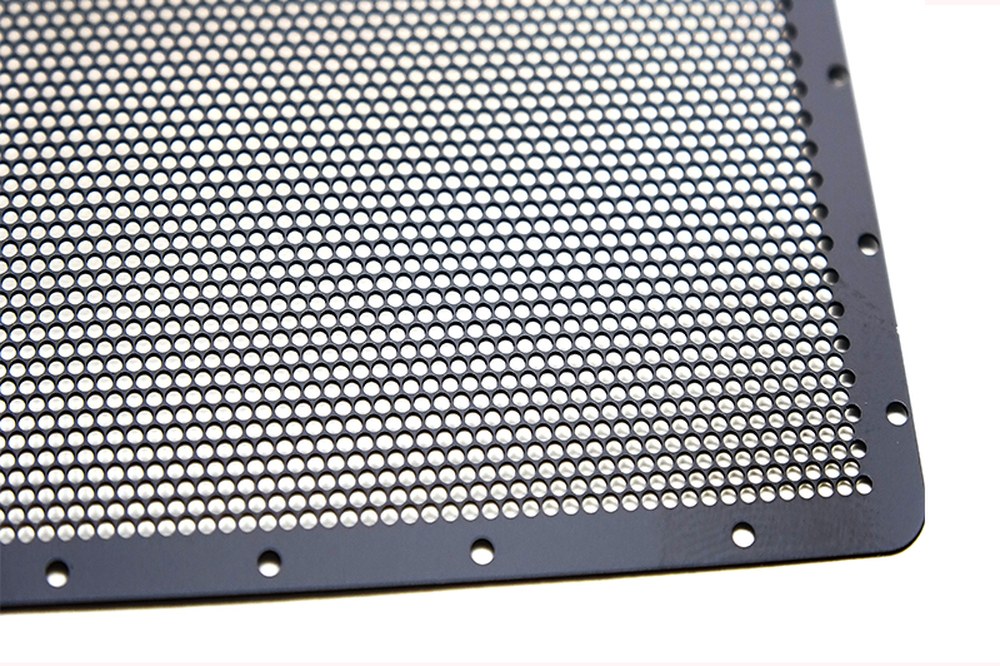
蚀刻靠药水从上往下吃,侧面也会被吃掉一部分,这叫侧蚀。所以线宽不能只按”能做多细”定,还要看蚀刻深度:刻得越深,侧蚀占比越大,细线越容易被吃断。实用经验是把最小线宽和线距控制在”料厚的 0.8 倍”与”0.15mm”两者取大值;图文特别密的,宁可把料厚选薄一档。
电铸没有侧蚀,金属逐层沉积,最小线宽可做到 0.05mm 甚至更细,能还原发丝级细节。它怕的是深宽比失衡:凸起过高而根部过窄,电流在尖端集中,长出来的字边缘发毛。
冲压受模具强度限制。凸模上的窄筋太细,冲几次就崩刃,一般要求窄筋宽度不小于料厚的 0.8~1 倍。
尖角必须改圆角
三种工艺的共同要求。蚀刻的内直角是药液流动死角,交换慢,容易蚀刻不足甚至残留;电铸的尖角电流密度过高,会长毛刺;冲压的尖角是应力集中点,模具最先开裂的就在这儿。内直角建议统一改 R0.3mm 以上,冲压件圆角不小于料厚。
孔径与孔边距
蚀刻打孔本质是把孔”蚀穿”,孔越小越难蚀透,孔壁容易成喇叭口。单面蚀刻的最小孔径大致与料厚相当,双面同时蚀刻可做到料厚的 0.6~0.8 倍;孔到外形的边距不小于料厚,否则边缘会被蚀塌。冲压下孔取决于模具,电铸则能在成型时直接把孔留出来,精度最好。
公差只标关键尺寸
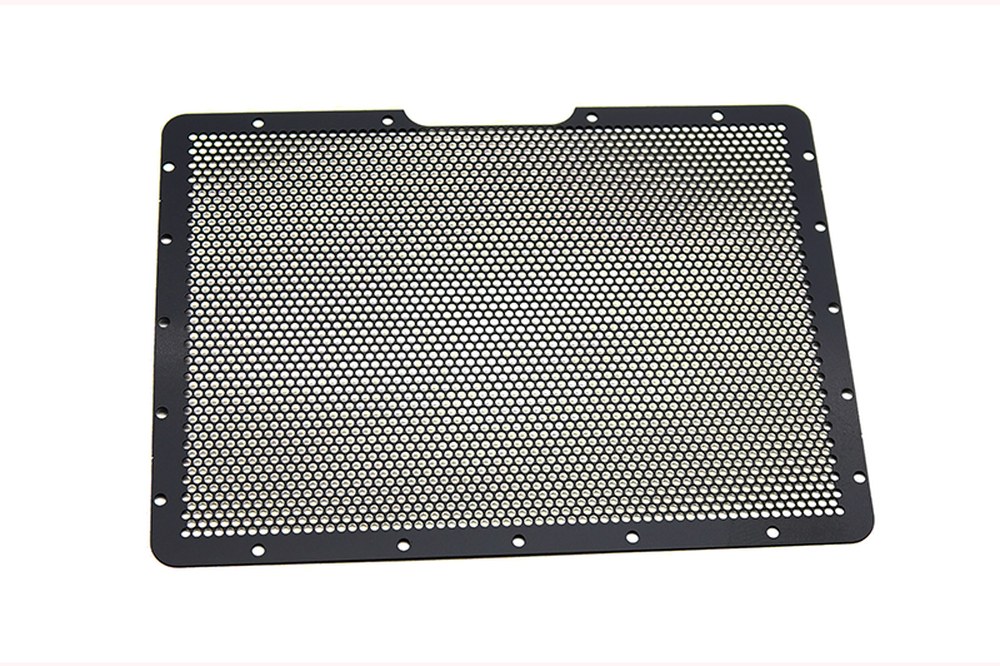
图纸最忌两种极端:一个公差都不标,全靠”看着办”;或者把 CAD 默认公差全打印出来,几十个尺寸都写 ±0.05,没人看得出哪个真重要。正确做法是只标关键项——外形长宽、孔位、厚度、平面度,其余注明”未注公差按 GB/T 1804-m”。蚀刻件外形公差一般给 ±0.1mm,精密冲压可到 ±0.05mm;电铸厚度公差控制在 ±10% 以内比较现实。
文件交付:转曲、1:1、分图层
矢量文件(AI、DXF、PDF 矢量)是基本要求,位图放大就糊。文字务必转曲,否则对方机器没你的字体,字形会变。图纸按 1:1 出并标清单位;颜色别只写”金色””银色”,要给 Pantone 或 RAL 色号,丝印、电镀、PVD 各对应哪种色写明白;图层分开:外轮廓、蚀刻区、丝印区、电铸凸台、背胶区各一层。背胶要标胶带型号和内缩留边,一般比外形收 0.2~0.3mm,贴上去才不溢胶。
样件到手也别只看”像不像”:量外形、孔位、厚度三个尺寸,标准光源下对一次颜色,做一次百格附着力测试,再看边角有无毛刺与蚀刻残留。
一句话总结:线宽按工艺定下限、尖角统一改圆角、公差只标关键项、文件分层并转曲。图纸画对了,良率和交期就有一半保障。
——
深圳市金泰通精密五金有限公司,专注金属标牌研发与生产,覆盖蚀刻、冲压、电铸、丝印、电镀全工艺,服务消费电子、家电、汽车等行业的产品标识需求。欢迎来厂考察。
关于金泰通
深圳市金泰通精密五金有限公司成立于 2012 年,深耕精密五金标牌十余年,主营超薄镍片、不锈钢标牌、电铸厚标、金属贴纸等产品,掌握无连接点成型、PVD 镀膜、激光抹漆等核心工艺,服务汽车、消费电子、家电及连锁品牌客户。支持 AI/CDR/PDF 图纸或样品定制,提供设计沟通、打样确认到量产交付的一站式服务。


