
提到不锈钢蚀刻,多数人想到的是设备面板上那块带字的小牌子。其实同一套菲林、曝光、显影、腐蚀的产线,还常年跑着两类完全不同的活:一类是电子数码产品里的精密五金件,一类是带图纹的装饰板材。它们的验收标准差别很大,但底层逻辑是同一件事——用化学的方式,把金属按图形”减”下去。
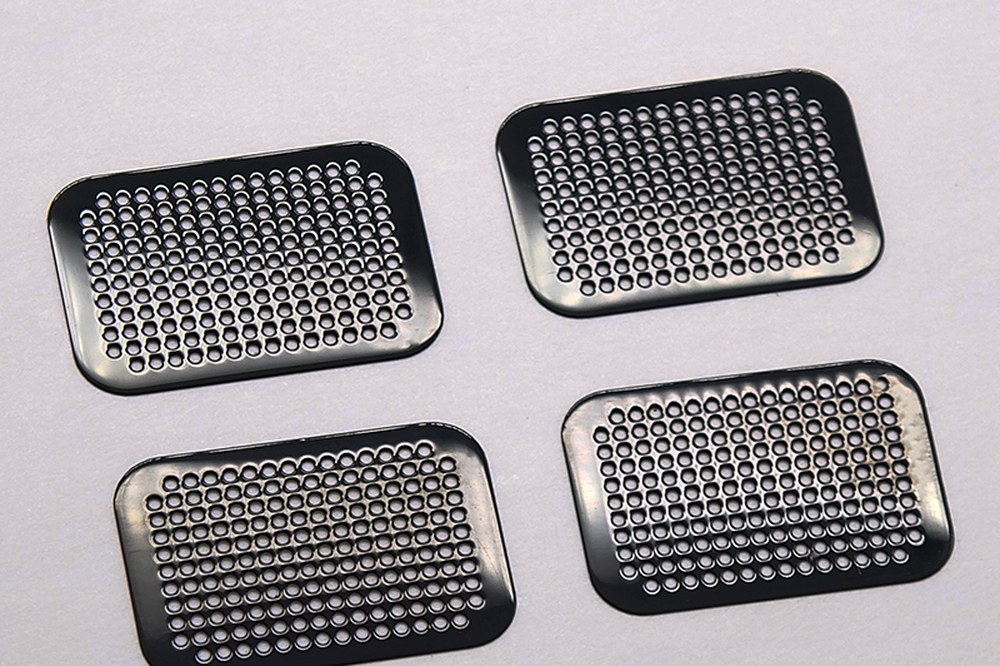
蚀刻的本质是化学减材,所以没有模具也没有毛刺
冲压靠上下模对材料施加剪切力,切口会带毛刺,厚料还会残留应力,后续容易翘曲。蚀刻是把不需要的部分溶掉,材料不承受机械力,边缘自然没有毛刺和塌角,薄料也不会被拉变形。这个特点决定了它在两类场景里特别顺手:一是图形复杂、批量又不足以开模的活;二是料太薄、冲压一压就变形的活。反过来,简单图形、大批量、厚料深腔,冲压或激光往往更经济,蚀刻的药剂与工时成本会随深度快速上升。
电子五金件:精度卡在侧蚀和对位两件事上
手机、平板、数码相机内部的屏蔽罩、装饰片、导电片,很多是 0.1–0.5 毫米厚的不锈钢或铜合金薄料。这类件的图纸上通常只标外形尺寸和几个关键孔位,真正难的是两件事。
第一是侧蚀。腐蚀是各向同性的,向下吃多深,侧壁也会被啃掉相近的量,实际线宽会比菲林上的设计线宽更窄,业内习惯把侧蚀量按蚀刻深度的 0.8–1.2 倍来预估,材料成分、药液温度、喷淋压力都会让这个比例漂移。所以工程上不是”按图开菲林”,而是先按材料批次做补偿试片,把线宽补回去。
第二是双面图形的对位。双面蚀刻的件一旦正反图形错位,侧壁就会出现台阶,装配时装不进去。对位精度取决于曝光机的贴合方式与定位孔的加工精度,定位孔通常与图形同一次蚀刻成型,避免二次装夹引入误差。
批量大的薄料件还有一条路:卷式连续蚀刻。材料成卷进料,贴干膜、曝光、显影、腐蚀、退膜连续走完,适合年用量以百万计的小件,但前期排版和接料调试成本高,小批量不划算。
图纹装饰板:难点不在图形,在均匀和拼接
另一条产线做的是带纹路的装饰板——门窗、家具、天花板、壁柜门、装饰墙板。纹路可能是几何线条、磨砂块面、仿织纹或局部镜面留白,靠感光胶或丝印感光油墨做抗蚀层,腐蚀后凹下去的部分呈哑光,与保留的镜面形成对比。
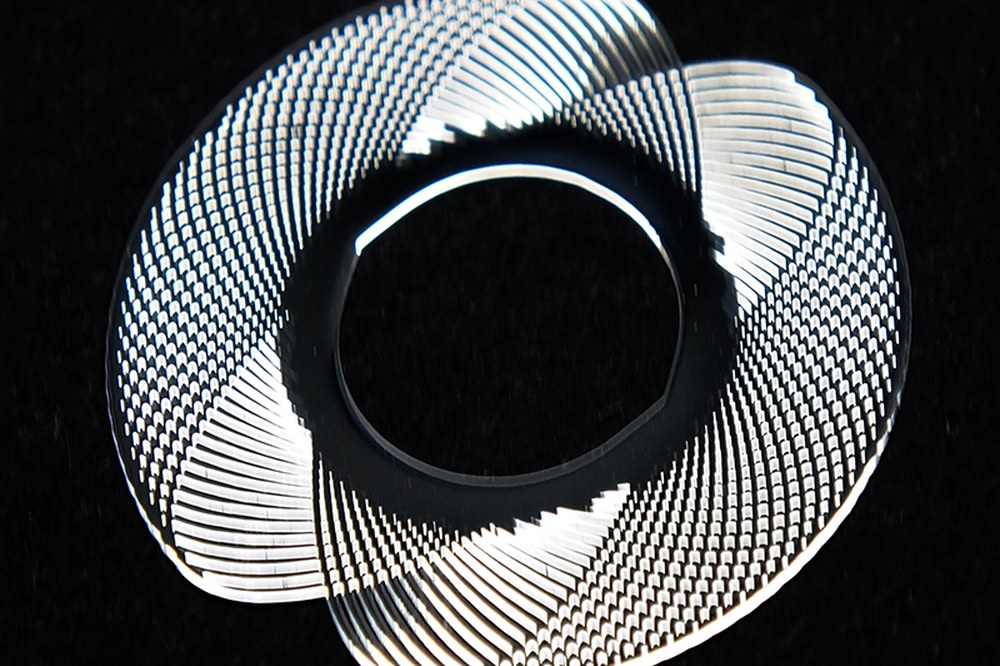
这类板子真正的门槛是均匀性。板幅一大,药液在板面中部的交换速度就慢于边缘,容易出现中间浅、四周深的”盆底效应”。通常靠喷淋摆架往复、上下双面喷淋、按板幅调整传送速度来解决;同一批板必须用同一槽药液、同一温度,跨槽生产容易出色差。
第二个门槛是拼接对纹。装饰板常常几块拼成一面墙,纹路要在拼缝处接得上。做法是把一整面墙的图形排在同一张菲林上再切开,而不是每块单独出图;同时规定板材的轧制方向一致,因为不锈钢拉丝与轧制纹有方向性,方向一反,光线下立刻显出一条界线。
后道决定它像不像”装饰”
蚀刻完只是半成品。装饰板一般还要拉丝、和纹、着色或做 PVD 镀层,电子件则要退膜、清洗、钝化、贴保护膜。着色与镀层会放大前道的不均匀:蚀刻面粗糙度差一点,着色后色差就明显;边缘侧蚀不齐,镀层会在棱边堆积发亮。所以这两类活的验收,往往不是看单件,而是看整批放在同一光线下比对。
给采购的一句判断
图形复杂、料薄、要无毛刺无应力,或者板面要大面积图纹对比,蚀刻是合适的选择;结构简单、批量巨大、厚度上去了,就该让冲压或激光上场。搞清楚这一点,比反复比价更能省时间。
关于金泰通
深圳市金泰通精密五金有限公司成立于 2012 年,深耕精密五金标牌十余年,主营超薄镍片、不锈钢标牌、电铸厚标、金属贴纸等产品,掌握无连接点成型、PVD 镀膜、激光抹漆等核心工艺,服务汽车、消费电子、家电及连锁品牌客户。支持 AI/CDR/PDF 图纸或样品定制,提供设计沟通、打样确认到量产交付的一站式服务。


